
Dans la norme DIN 11866, la classe H2 et la classe H3 ont exactement le même Ra intérieur : 0,80 µm. Ce qui les sépare tient en une ligne. Le cordon de soudure. 0,80 µm exigé en H3, au moins le double toléré en H2. Deux tubes vendus sous le même Ra peuvent donc différer du simple au double à l’endroit précis où un biofilm s’installe en premier.
C’est toute la logique du DIN 11866. Ce n’est pas un catalogue de diamètres. C’est une norme qui décrit un tube complet : ses dimensions, sa nuance, sa surface intérieure, sa soudure, sa surface extérieure, son taux de ferrite, son marquage et son emballage. La plupart des cahiers des charges n’en citent qu’une ligne. Le reste s’applique quand même.
La DIN 11866 est la norme allemande des tubes en acier inoxydable pour les industries aseptique, chimique et pharmaceutique. Elle couvre les tubes soudés et sans soudure de 6,35 mm à 219,1 mm de diamètre extérieur, destinés à la tuyauterie de process et aux tubulures de raccords.
Son champ précis, dans l’édition 2003 : dimensions, matériaux, états de surface intérieur et extérieur, et marquage. Elle renvoie aux normes de fabrication et d’essai des tubes pour le reste. Une fois les extrémités préparées, les tubes DIN 11866 sont conçus pour être assemblés par soudage orbital entre eux et avec les raccords DIN 11865 (coudes, tés, réductions) et DIN 11864 (raccords aseptiques).
L’édition en vigueur est la DIN 11866:2016-11. Elle remplace les éditions 2008-01 et 2003-01, et s’applique avec l’EN 10088-1 pour les nuances, l’EN 10216-5 pour les tubes sans soudure et l’EN 10217-7 pour les tubes soudés. Ces deux normes européennes ont pris la place des anciennes DIN 17458 et DIN 17457, que l’édition 2003 annonçait déjà comme appelées à disparaître. Les valeurs chiffrées de cet article viennent de l’édition 2003 : les seuils de rugosité intérieure qu’elle fixe restent ceux que les fabricants marquent aujourd’hui sur leurs tubes.
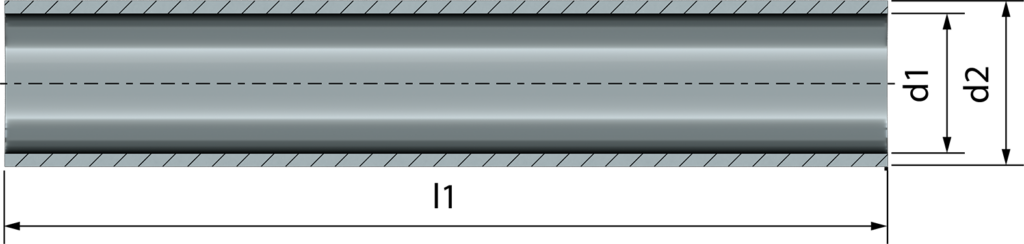
Le DIN 11866 ne propose pas une gamme de diamètres. Il en propose trois :
| Série A (DN : Ø ext. × ép.) | Série B (Ø ext. × ép.) | Série C (pouce : Ø ext. × ép.) |
|---|---|---|
| DN 6 : 8 × 1,0 | 10,2 × 1,6 | 1/4" : 6,35 × 0,89 |
| DN 8 : 10 × 1,0 | 13,5 × 1,6 | 3/8" : 9,53 × 0,89 |
| DN 10 : 13 × 1,5 | 17,2 × 1,6 | 1/2" : 12,70 × 1,65 |
| DN 15 : 19 × 1,5 | 21,3 × 1,6 | 3/4" : 19,05 × 1,65 |
| DN 20 : 23 × 1,5 | 26,9 × 1,6 | 1" : 25,40 × 1,65 |
| DN 25 : 29 × 1,5 | 33,7 × 2,0 | 1 1/2" : 38,10 × 1,65 |
| DN 32 : 35 × 1,5 | 42,4 × 2,0 | 2" : 50,80 × 1,65 |
| DN 40 : 41 × 1,5 | 48,3 × 2,0 | 2 1/2" : 63,50 × 1,65 |
| DN 50 : 53 × 1,5 | 60,3 × 2,0 | 3" : 76,20 × 1,65 |
| DN 65 : 70 × 2,0 | 76,1 × 2,0 | 4" : 101,60 × 2,11 |
| DN 80 : 85 × 2,0 | 88,9 × 2,3 | 6" : 152,40 × 2,77 |
| DN 100 : 104 × 2,0 | 114,3 × 2,3 | |
| DN 125 : 129 × 2,0 | 139,7 × 2,6 | |
| DN 150 : 154 × 2,0 | 168,3 × 2,6 | |
| DN 200 : 204 × 2,0 | 219,1 × 2,6 |
Dimensions en mm, d'après la DIN 11866:2003-01, tableau 2.
Un détail que peu d’acheteurs remarquent : en série A, le diamètre intérieur est égal au DN. Un tube DN 25 fait 29 mm à l’extérieur et 26 mm à l’intérieur, un DN 50 fait 50 mm de passage. Le calcul de débit et de vitesse se fait donc directement sur la valeur nominale, ce qui explique en partie la longévité de la série A dans les boucles d’eau purifiée européennes.
Autre point pratique : après un traitement de finition (rodage, polissage, électropolissage), l’épaisseur minimale admise peut être réduite de 0,05 mm. Un tube électropoli n’est pas un tube hors tolérance.
La série C mérite une remarque. Elle reprend les dimensions de l’ASME BPE. Un tube peut donc être « DIN 11866 série C » et aux cotes ASME BPE en même temps. Les deux normes ne s’opposent pas sur la géométrie : elles se superposent. Nous avons détaillé ce que l’ASME BPE couvre au-delà des dimensions dans notre article sur la norme ASME BPE et sa gamme de pièces.

C’est la partie la plus citée de la norme, et la plus mal lue. Chaque classe fixe trois choses : le Ra de la surface intérieure, le Ra du cordon de soudure intérieur, et l’état de la surface extérieure.
| Classe | Classe électropolie | Ra intérieur | Ra du cordon intérieur |
|---|---|---|---|
| H1 | HE1 | < 1,60 µm | < 3,20 µm |
| H2 | HE2 | < 0,80 µm | < 1,60 µm * |
| H3 | HE3 | < 0,80 µm | < 0,80 µm |
| H4 | HE4 | < 0,40 µm | < 0,40 µm |
| H5 | HE5 | < 0,25 µm | < 0,25 µm |
D'après la DIN 11866:2003-01, tableau 3. * Pour le cordon en classe H2, l'extrait de l'édition 2008 publié par certains fabricants indique < 3,20 µm.
Trois lectures s’imposent.
La première, c’est le paradoxe H2 / H3 vu en introduction : même Ra de paroi, cordon au moins deux fois plus rugueux en H2. Pour un fluide critique, la classe H2 n’est pas « presque une H3 ». C’est une H3 avec une soudure moins exigeante, précisément là où se concentrent les défauts.
La deuxième, c’est le sens de la lettre E. Une classe HE n’est pas seulement « plus lisse ». C’est un tube électropoli selon une procédure normalisée qui enlève au moins 20 µm de matière. L’électropolissage ne corrige pas un mauvais tube, il retire une couche d’une épaisseur connue d’un tube déjà conforme à sa classe H. C’est la raison pour laquelle un HE5 part forcément d’une base H5.
La troisième, c’est la montée en classe. La norme autorise à faire passer un tube d’une classe inférieure à une classe supérieure par un traitement complémentaire : polissage, rodage. Une classe H4 n’est donc pas toujours un tube « né H4 ». Elle peut être un tube H3 retravaillé. Ce n’est pas un défaut, mais c’est une information que l’acheteur a intérêt à connaître.
Le suffixe « o » est l’élément le moins compris des désignations DIN 11866. Il n’a rien à voir avec la surface intérieure. Il indique que la surface extérieure du tube est polie, avec un Ra inférieur à 0,80 µm dans l’édition 2003.
Sans suffixe, la surface extérieure d’un tube H3 à H5 est simplement décapée ou recuite brillante, sans exigence de rugosité particulière. Avec le suffixe « o », elle est polie et mesurée. La norme impose d’ailleurs un programme de mesure spécifique pour ces tubes : relevés longitudinaux sur la surface extérieure, à au moins 100 mm de l’extrémité.
Pourquoi cela compte en pharmaceutique ? Parce que la surface extérieure d’une tuyauterie en salle propre est nettoyée, désinfectée, inspectée. Un H4 et un H4o ont la même surface côté fluide. Côté salle, pas du tout.
Chez Dockweiler, les quatre références de la gamme liquides portent toutes le suffixe :
| Classe DIN 11866 | Finition intérieure | Ra intérieur max. | Référence Dockweiler |
|---|---|---|---|
| H3o | Recuit brillant (BF) | 0,80 µm | Weldtron BF |
| HE3o | Électropoli (EP) | 0,60 µm | Weldtron EP |
| H4o | Recuit brillant (BF) | 0,40 µm | Safetron BF |
| HE5o | Électropoli (EP) | 0,25 µm | Safetron EP |
Le Weldtron EP est classé HE3o mais garantit 0,60 µm, là où la classe 3 tolère 0,80 µm. Nous avons détaillé le choix de ces références fluide par fluide (EPPI, vapeur pure, air procédé) dans notre article sur la rugosité des tubes inox pharmaceutiques.
La norme ne se contente pas d’un Ra. Elle associe à chaque classe des modes de fabrication types, identifiés par un code issu des normes de fabrication des tubes :
| Code | Mode de fabrication |
|---|---|
| k2g | Tube soudé à partir de feuillard laminé à froid, cordon intérieur arasé, traité thermiquement et décapé |
| k3g | Même fabrication, traité thermiquement sans calamine (atmosphère protectrice) au lieu d'être décapé |
| l2 | Tube soudé puis rétreint à froid (draw-polished), traité thermiquement sans calamine |
| n2 | Tube sans soudure étiré à froid, traité thermiquement sans calamine |
La correspondance avec les classes est instructive. Les classes H1 à H3 s’obtiennent avec des tubes soudés k2g ou k3g (et, en H2, avec un tube sans soudure n2). La classe H4 s’obtient directement avec un tube l2 ou n2, mais un tube k2g ou k3g ne l’atteint qu’avec un polissage ou un rodage complémentaire. La classe H5 n’est atteinte, quel que soit le tube de base, qu’avec un traitement complémentaire : polissage, rodage ou électropolissage.
Autrement dit, sous le même « H4 » peuvent se cacher deux histoires industrielles différentes : un tube rétreint à froid qui sort H4 de fabrication, ou un tube soudé standard poli après coup. Le code de fabrication fait partie de la désignation normalisée. Il suffit de l’exiger.
La DIN 11866 retient trois nuances selon l’EN 10088-1 :
| Nuance | Désignation symbolique | Équivalent ASTM courant |
|---|---|---|
| 1.4404 | X2CrNiMo17-12-2 | 316L |
| 1.4435 | X2CrNiMo18-14-3 | 316L à teneurs relevées |
| 1.4539 | X1CrNiMoCu25-20-5 | 904L (UNS N08904) |
Un point surprend souvent : la norme désigne le 1.4435 comme matériau standard, pas le 1.4404. D’autres nuances de l’EN 10088-1 peuvent être convenues à part.
L’annexe de comparaison des matériaux révèle un deuxième écart, sur le soufre. Le 1.4404 et le 1.4435 selon l’EN 10088-1 sont limités à 0,015 % de soufre. Le 316L selon ASTM A269 / A270 en tolère jusqu’à 0,030 %. Deux fois plus. Pour le soudage orbital, où un écart de soufre entre deux pièces peut dévier l’arc, « 316L » et « 1.4435 » ne sont pas interchangeables sur un bon de commande.
Troisième sujet : le delta ferrite. Le formage à froid peut créer de la martensite d’écrouissage, magnétique, qui fausse la mesure de ferrite. Les tubes DIN 11866 sont donc livrés à l’état hypertrempé (mise en solution entre 1 020 °C et 1 150 °C selon la nuance). La teneur admissible en delta ferrite peut être ajoutée à la commande, selon trois classes :
| Classe DF | Delta ferrite à l'état de livraison |
|---|---|
| DF 1 | ≤ 3,0 % |
| DF 2 | ≤ 1,0 % |
| DF 3 | ≤ 0,5 % |
Les deux gammes Dockweiler, Weldtron et Safetron, sont proposées en 1.4435 BN2 avec un taux de delta ferrite inférieur ou égal à 0,5 %, y compris dans la soudure : elles se situent toutes deux au niveau de la classe DF 3. Si la classe DF est convenue, la norme impose de la contrôler et de la documenter sur deux tubes par lot de production.
La DIN 11866 fixe aussi ce que le réceptionnaire doit pouvoir vérifier.
La rugosité se mesure selon la DIN EN ISO 4287, filtre RC, longueur de palpage d’au moins 4,8 mm, cut-off de 0,8 mm. Au moins deux mesures intérieures par lot d’essai, à au moins 5 mm de l’extrémité, en longitudinal et, à partir de 10 mm de diamètre, en transversal. Pour les classes H1 à H3 et HE1 à HE3, la zone du cordon doit être mesurée en particulier.
Les critères d’acceptation visuels, repris de l’ASME BPE, sont chiffrés : cratères isolés de 0,5 mm de diamètre maximum à fond brillant, rayures de moins de 6 mm de long et 0,1 mm de profondeur, marques visuelles limitées à 5 % de la surface totale, Ra respecté dans tous les cas. Fissures, entailles, accumulations de cratères et résidus de surface ne sont pas admis. Les défauts de cordon s’évaluent au niveau de qualité B.
La propreté : tubes exempts de graisse et d’huile, surface métallique brillante, aucune trace séchée, y compris avant tout traitement thermique.
Le marquage, permanent : symbole du fabricant, diamètre extérieur et épaisseur, numéro de matière, référence DIN 11866 avec le symbole de fabrication, et numéro de coulée.
L’emballage : tubes livrés secs, tubes polis sous gaine polyéthylène, extrémités bouchonnées, transport en conteneur fermé chaque fois que possible.
La norme donne, à titre informatif, les pressions de service admissibles en charge statique, calculées pour le 1.4404 selon la DIN 2413-1. Quelques valeurs :
| Tube | À 20 °C | À 150 °C |
|---|---|---|
| Série A, DN 25 (29 × 1,5) | 165 bar | 105 bar |
| Série A, DN 50 (53 × 1,5) | 90 bar | 57 bar |
| Série A, DN 100 (104 × 2,0) | 61 bar | 39 bar |
| Série B, 60,3 × 2,0 | 106 bar | 67 bar |
| Série C, 2" (50,80 × 1,65) | 104 bar | 66 bar |
| Série C, 4" (101,60 × 2,11) | 66 bar | 42 bar |
D'après la DIN 11866:2003-01, annexe C (informative).
Deux enseignements. Entre 20 °C et 150 °C, la pression admissible perd plus d’un tiers, sur toutes les séries. Et à diamètre comparable, la série B (60,3 × 2,0) tient plus que la série A (53 × 1,5) grâce à sa paroi plus épaisse. Ces valeurs sont des ordres de grandeur, pas des pressions de calcul : un projet réel se dimensionne avec sa nuance, sa température de vapeur, ses coups de bélier et son code de calcul.
La norme fixe le format de désignation. Son propre exemple, dans l’édition 2003 :
Tube DIN 11866 — 35 × 1,5 — DIN 17457 PK 2 — 1.4435 — H4o — l2Soit, dans l’ordre : la référence de la norme ; le diamètre extérieur et l’épaisseur (série A, DN 32) ; la norme de fabrication et d’essai avec sa classe d’essai (tube soudé, classe d’essai 2) ; la nuance ; la classe d’hygiène avec son suffixe extérieur ; le code de fabrication (soudé, rétreint à froid).
Dans l’édition 2016, la référence de fabrication renvoie à l’EN 10217-7 pour les tubes soudés et à l’EN 10216-5 pour les tubes sans soudure. La logique reste la même : six champs, et aucun n’est décoratif.
À la commande, s’ajoutent la quantité, les longueurs (longueurs de fabrication ou longueurs fixes, par exemple 6 000 mm +5/0 mm) et le certificat matière selon l’EN 10204 (3.1).
Comparez avec la ligne que l’on lit encore dans beaucoup de cahiers des charges : « tube inox 316L poli DIN ». Elle ne fixe ni la série, ni la classe d’hygiène, ni la soudure, ni l’état extérieur, ni la nuance réelle, ni le mode de fabrication. Six inconnues. Chacune se paie en réception.
Le DIN 11866 qualifie un tube. L’ASME BPE qualifie une installation : matériaux, conception hygiénique, soudage, finitions (classes SF1 à SF6), certification. Les deux se rencontrent sur deux points. La série C du DIN 11866 reprend les cotes ASME BPE. Et un même tube peut porter une classe d’hygiène DIN (H4o, par exemple) tout en satisfaisant une exigence contractuelle ASME BPE (SF1, par exemple). Deux langages, un seul tube.
Ancien ingénieur mise en route et expert traitement d'eau dans un grand groupe alimentaire, puis chargé d'affaires en pharmaceutique, microélectronique et agroalimentaire. Profil LinkedIn
Gammes Dockweiler en 1.4435 BN2, classe delta ferrite DF 3, distribuées par Tubes Technologies, stock à Mions (69).
Chez Tubes Technologies, chaque tube DIN 11866 est proposé avec sa désignation complète : série, nuance, classe d’hygiène, suffixe extérieur, mode de fabrication et certificat, sur les gammes Weldtron (H3o, HE3o) et Safetron (H4o, HE5o) de notre partenaire Dockweiler.
 Guide de sélectionRugosité des tubes inox pharmaceutiques : ce que le Ra ne vous dit pasRa, classes DIN 11866, grille de spécification par fluide, soudure orbitale, rouging.Lire l'article →
 Article pilierASME BPE : ce que dit la norme, et toutes les pièces qui composent sa gammeLes 13 Parts de l'édition 2026 reliées à la gamme : matières, finitions SF1 à SF6, raccords, vannes.Lire l'article →
 Glossaire visuelGlossaire visuel ASME BPE Part DT : la photo de chaque code32 codes Part DT en photo : coudes, tés, réductions, ferrules et bouchons, avec leur fiche produit.Lire l'article →