
Deux tubes affichent le même Ra. 0,4 µm chacun, mesuré au même rugosimètre, selon la même norme. Observés au microscope électronique, leurs profils n’ont rien à voir : l’un est régulier, l’autre chaotique et acéré. En service, ils ne se comportent pas pareil.
Le Ra est le seul chiffre que la plupart des cahiers des charges exigent sur un tube en industrie pharmaceutique. C’est aussi celui qui trompe le plus de monde.
La rugosité contrôlée d’un tube inox pharmaceutique n’est pas une case à cocher. C’est une combinaison entre une nuance d’acier, un procédé de fabrication, un traitement de surface et une norme, choisie en fonction du fluide qui va circuler dedans. Se tromper sur un maillon, et le reste de la spécification ne sert à rien.
Le Ra (rugosité moyenne arithmétique) se mesure par palpage : une pointe en diamant explore la surface, chaque déplacement vertical est enregistré, et la moyenne des écarts donne le Ra, selon la norme DIN EN ISO 4287 ou l’ASME B46.1.
Le problème, c’est que le Ra est une moyenne. Il ne dit rien de la forme des pics, de leur densité, ni de leur répartition. Deux surfaces peuvent afficher un Ra identique de 0,5 µm avec des topographies radicalement différentes : une surface à pics fins et serrés, une autre à creux larges et profonds. Le calcul donne le même résultat. Le comportement en service, non.
Cette limite a une conséquence concrète sur la nettoyabilité et la résistance à la corrosion. Une surface au profil chaotique développe une surface réelle largement supérieure à sa surface projetée : plus de matière exposée au fluide, plus de zones où un biofilm peut s’installer, plus de surface à passiver. Une surface électropolie, à l’inverse, a une surface réelle proche de sa surface projetée. C’est pour cette raison qu’à Ra identique, un tube électropoli et un tube simplement poli mécaniquement n’offrent pas la même garantie hygiénique.
Le Ra reste l’indicateur normatif de référence, et il restera exigé dans vos cahiers des charges. Mais il doit être lu comme un seuil minimal, jamais comme une preuve suffisante de la qualité d’une surface.
Le DIN 11866 ne fixe pas seulement des diamètres. Il classe aussi les tubes par niveau d’hygiène, avec un code court qui dit presque tout. H pour hygiénique. E pour électropoli. Un chiffre pour la rugosité intérieure maximale : classe 3, Ra ≤ 0,8 µm ; classe 4, Ra ≤ 0,4 µm ; classe 5, Ra ≤ 0,25 µm. Et un « o » minuscule qui, lui, ne parle pas de l’intérieur : il signale une surface extérieure polie à Ra < 0,8 µm. Nous détaillons l’ensemble de ces classes dans notre article dédié à la norme DIN 11866.
Chez Dockweiler, chaque classe d’hygiène correspond à une référence de tube précise :
| Classe d'hygiène DIN 11866 | Finition intérieure | Ra intérieur max. | Référence Dockweiler |
|---|---|---|---|
| H3o | Recuit brillant (BF) | 0,80 µm | Weldtron BF |
| HE3o | Électropoli (EP) | 0,60 µm | Weldtron EP |
| H4o | Recuit brillant (BF) | 0,40 µm | Safetron BF |
| HE5o | Électropoli (EP) | 0,25 µm | Safetron EP |
Deux lectures à retenir. D’abord, le Weldtron EP est classé HE3o mais garantit 0,6 µm, là où la classe 3 tolère 0,8 µm : la référence fabricant est plus exigeante que le seuil de sa classe. Ensuite, les deux gammes sont proposées en 1.4435 BN2, avec un taux de delta ferrite inférieur ou égal à 0,5 %, y compris dans la soudure. Ce qui sépare le Safetron du Weldtron, c’est le niveau de rugosité : 0,40 µm en BF et 0,25 µm en EP, contre 0,80 et 0,60 µm. Le Safetron est la gamme des fluides les plus critiques : EPPI, vapeur pure.
« Tube DIN 11866 série A, classe HE5o » est une spécification complète, que le Safetron EP satisfait. « Tube inox poli 0,25 µm » n’en est pas une : ni la finition, ni la norme, ni la nuance ne sont fixées.
En milieu pharmaceutique, la rugosité intérieure d’un tube se spécifie fluide par fluide, pas tube par tube. Voici la correspondance utilisée sur nos installations, conforme aux exigences GMP/BPF :
| Fluide | Nuance | Surface intérieure | Tube Dockweiler (classe DIN 11866) |
|---|---|---|---|
| Eau prétraitée | 316L | Ra < 0,8 µm ou ASME BPE SF1 | Weldtron BF (H3o) |
| Eau pour préparations injectables (EPPI) | 1.4435 BN2 | Ra < 0,6 µm électropoli ou Ra < 0,4 µm non électropoli | Weldtron EP (HE3o) ou Safetron BF (H4o) |
| Vapeur pure | 1.4435 BN2 | Ra < 0,25 µm électropoli (éventuellement < 0,6 µm) | Safetron EP (HE5o), éventuellement Weldtron EP (HE3o) |
| Air procédé | 316L | Ra < 0,8 µm ou ASME BPE SF1, dégraissé oxygène | Weldtron BF (H3o) en ISO, TCC 0,8 µm en impérial |
| Skid process | 1.4435 BN2 | Ra < 0,4 µm ou ASME BPE SF4 | Safetron BF (H4o) |
Une donnée à retenir : plus le fluide est critique (vapeur pure devant eau prétraitée), plus l’exigence de rugosité se resserre ET plus la nuance d’acier se durcit. Le 316L standard suffit sur les utilités propres basse criticité. Dès qu’on touche à l’EPPI ou à la vapeur pure, on passe systématiquement au 1.4435 BN2, une déclinaison européenne du 316L à teneur en soufre limitée, plus stable pour le soudage orbital.
La même logique s’applique à l’échelle du process complet. Le tableau ci-dessous, issu du référentiel matériaux/PREN des installations pharma et biotech, croise l’exigence de résistance à la corrosion (PREN, Pitting Resistance Equivalent Number) et la qualité de surface attendue :
| Application | PREN requis | Qualité de surface |
|---|---|---|
| CIP | 20-25 | Poli mécanique / brillant |
| SIP | 20-25 | Électropoli |
| Eaux usées | 20-25 | Poli mécanique / brillant |
| WFI (eau pour injectables) | 20-26 | Électropoli |
| API par batch | 20-30 | Poli mécanique / brillant |
| API en continu | 20-45 | Poli mécanique / brillant / électropoli |
| Fermenteurs, vaccins, plasma sanguin | 25-40 | Électropoli |
Le PREN se calcule avec la formule PREN = %Cr + 3,3 × (%Mo + 0,5 %W) + 16 × %N (ASME BPE 2022, Table F-3-1). Plus un process travaille en milieu chargé en chlorures à haute température (fermentation, vaccins), plus le PREN requis grimpe, et plus vite le 316L atteint ses limites au profit du 1.4435, du 904L (UNS N08904) ou de l’AL-6XN.
Le 316L (UNS S31603) est le matériau le plus utilisé en pharmaceutique : bon compromis résistance à la corrosion / facilité de mise en œuvre / prix. Mais « 316L » est une désignation américaine aux bornes de composition larges. La nomenclature européenne est plus précise : le 1.4404 et le 1.4435 sont deux équivalences du 316L, le 1.4435 contenant davantage de chrome et de molybdène, donc plus résistant à la corrosion locale.
Sur les fluides chauds (au-delà de 60 °C), la désignation américaine 316L ne suffit plus : il faut spécifier le 1.4435 BN2, une variante à teneur en soufre limitée (S ≤ 0,015 % recommandé, écart pratique admissible entre deux composants à assembler d’environ 0,007 %). Cette limitation n’est pas cosmétique : le soufre est un élément tensioactif qui influence le bain de fusion lors du soudage, avec un risque de déviation d’arc (effet Marangoni) propre au soudage orbital automatique. Un écart de teneur en soufre trop important entre deux pièces à souder dégrade la qualité du cordon, indépendamment de tout ce qui a été spécifié sur la rugosité.
Au-delà du 1.4435, le 1.4539 (904L) et l’AL-6XN entrent en jeu quand le PREN requis dépasse 30-40 : fermentation, vaccins, plasma sanguin. Ces nuances plus alliées posent en contrepartie des défis de soudage spécifiques (taux de ferrite, phase sigma) qui méritent un article à part.
Une confusion fréquente : l’électropolissage « corrigerait » une surface. Ce n’est pas ce qui se produit. L’électropolissage enlève de la matière en érodant préférentiellement les pics du profil, selon la durée et l’intensité du traitement électrochimique. Il ne recrée pas une surface parfaitement lisse à partir de n’importe quelle base, et il ne remplace pas une étape de polissage mécanique en amont si celle-ci a laissé des défauts structurels.
La comparaison des procédés de traitement de surface donne un classement net en termes de surface développée (donc de nettoyabilité), du plus défavorable au plus favorable : poli mécanique brut, laminé à froid sans polissage mécanique, décapé, puis électropoli. Les structures métalliques nues et les surfaces polies ou rodées présentent une structure ouverte, difficile à nettoyer. Les surfaces décapées sont propres mais mates. Les surfaces électropolies offrent les meilleures propriétés hygiéniques possibles, à condition que l’état de surface de départ, avant électropolissage, soit déjà correct. L’électropolissage améliore un bon substrat, il ne rattrape pas un mauvais. C’est exactement la logique des classes HE du DIN 11866 : un Safetron EP (HE5o) part d’une base Safetron, pas d’une base quelconque.
Ces deux références sont souvent confondues alors qu’elles ne répondent pas à la même question. L’ASME BPE (Bioprocessing Equipment) est un code de conception global : il couvre les matériaux, les états de surface (classes SF1 à SF6), le soudage, les conditions d’écoulement, l’absence de bras morts. Le DIN 11866 est une norme de fabrication de tube : il fixe les dimensions (série A métrique, série B ISO 1127, série C impériale) et les classes d’hygiène (H3 à H5 en recuit brillant, HE3 à HE5 en électropoli).
Un tube peut donc être fabriqué selon le DIN 11866 en classe H4o (Safetron BF) et répondre en parallèle à une exigence contractuelle ASME BPE SF1. Les deux langages décrivent la même surface avec des bornes différentes : SF1 plafonne à 0,51 µm, H4o à 0,40 µm. Ils ne sont pas interchangeables et ne se substituent pas l’un à l’autre dans un cahier des charges : l’ASME BPE qualifie la conception de l’installation entière, le DIN 11866 qualifie le tube. Pour aller plus loin : notre guide de la norme ASME BPE et de sa gamme de pièces.
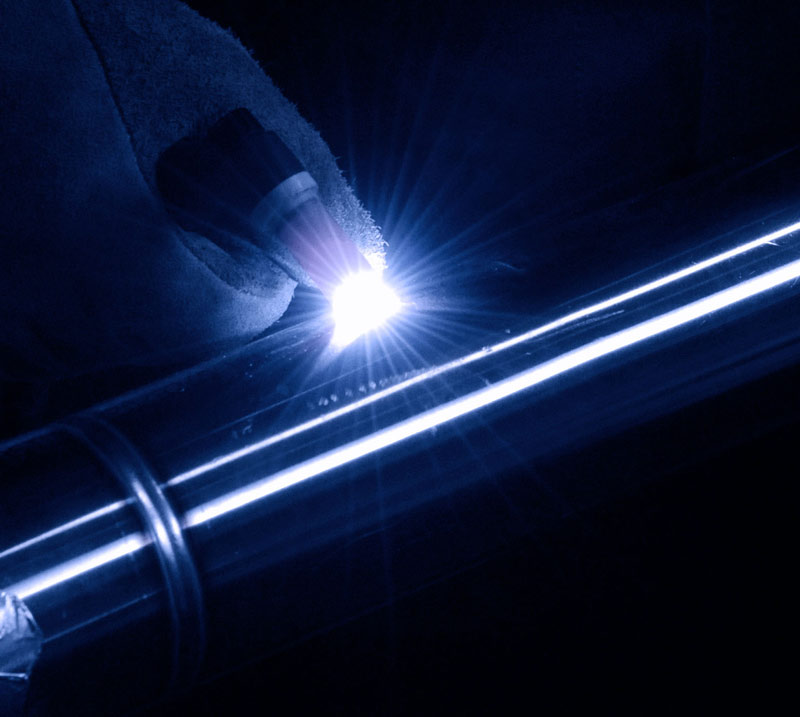
Un tube parfaitement spécifié en Ra peut être ruiné par une soudure mal exécutée. En pharmaceutique, les soudures sont par défaut toutes orbitales, sans métal d’apport, sous argon de qualité U. Le soudage manuel n’est toléré qu’en cas d’impossibilité physique de mise en place de la tête de soudage orbitale.
Le contrôle porte sur des tolérances précises : surépaisseur et concavité maximales de 10 % de l’épaisseur du tube (intérieur comme extérieur), déviation d’alignement du cordon limitée à 35 % de l’épaisseur, augmentation de largeur du cordon limitée à 50 % par rapport à sa valeur la plus faible. La non-pénétration sur l’épaisseur totale n’est jamais admissible.
La couleur du cordon à l’intérieur du tube sert d’indicateur visuel rapide de qualité : seules les teintes blanche et jaune paille sont acceptées en l’état. Les colorations suivantes (bleu, violet, gris, jusqu’au noir) signalent une oxydation croissante de la zone thermiquement affectée, liée à la présence d’oxygène résiduel dans le gaz de protection. Passé un certain seuil de coloration, la soudure doit être reprise, quelle qu’ait été la qualité de rugosité du tube en amont. Un Safetron EP classé HE5o avec un cordon bleu n’est plus un tube HE5o.
Le rouging n’est pas un défaut de fabrication, mais un phénomène qui apparaît en exploitation. Il se manifeste le plus souvent dans les boucles d’eau purifiée ou d’EPPI chaude, lorsque le film passif de chrome s’appauvrit localement dans le temps sous l’effet combiné de la température, de la chimie de l’eau et de la durée d’exposition. Un tube correctement spécifié en Ra et en nuance au moment de sa pose n’est pas à l’abri du rouging des années plus tard si les paramètres de la boucle (température, qualité de l’eau, fréquence de passivation) ne sont pas maîtrisés.
C’est pour cette raison que le traitement chimique post-soudage fait partie intégrante de la spécification, au même titre que le Ra : dégraissage à la soude à 2 % pendant deux heures pour les tubes non électropolis, puis passivation à l’acide nitrique 5 à 10 % (moins de 20 ppm de chlorures), rinçage à l’eau déminéralisée jusqu’à un delta entrée/sortie inférieur à 1 µS/cm, et vérification du pH proche de la neutralité. Le décapage, en revanche, est exclu sur les circuits de fluides propres, électropolis ou non.
L’erreur la plus répandue consiste à partir de la norme dimensionnelle ou du Ra pour spécifier un tube. C’est l’ordre inverse de celui qui fonctionne :
Spécifier dans l’autre sens, c’est-à-dire choisir d’abord une norme dimensionnelle parce que c’est ce que le fournisseur a en stock puis caler un Ra dessus, revient à habiller un besoin qui n’a pas encore été défini.
Ancien ingénieur mise en route et expert traitement d'eau dans un grand groupe alimentaire, puis chargé d'affaires en pharmaceutique, microélectronique et agroalimentaire. Profil LinkedIn
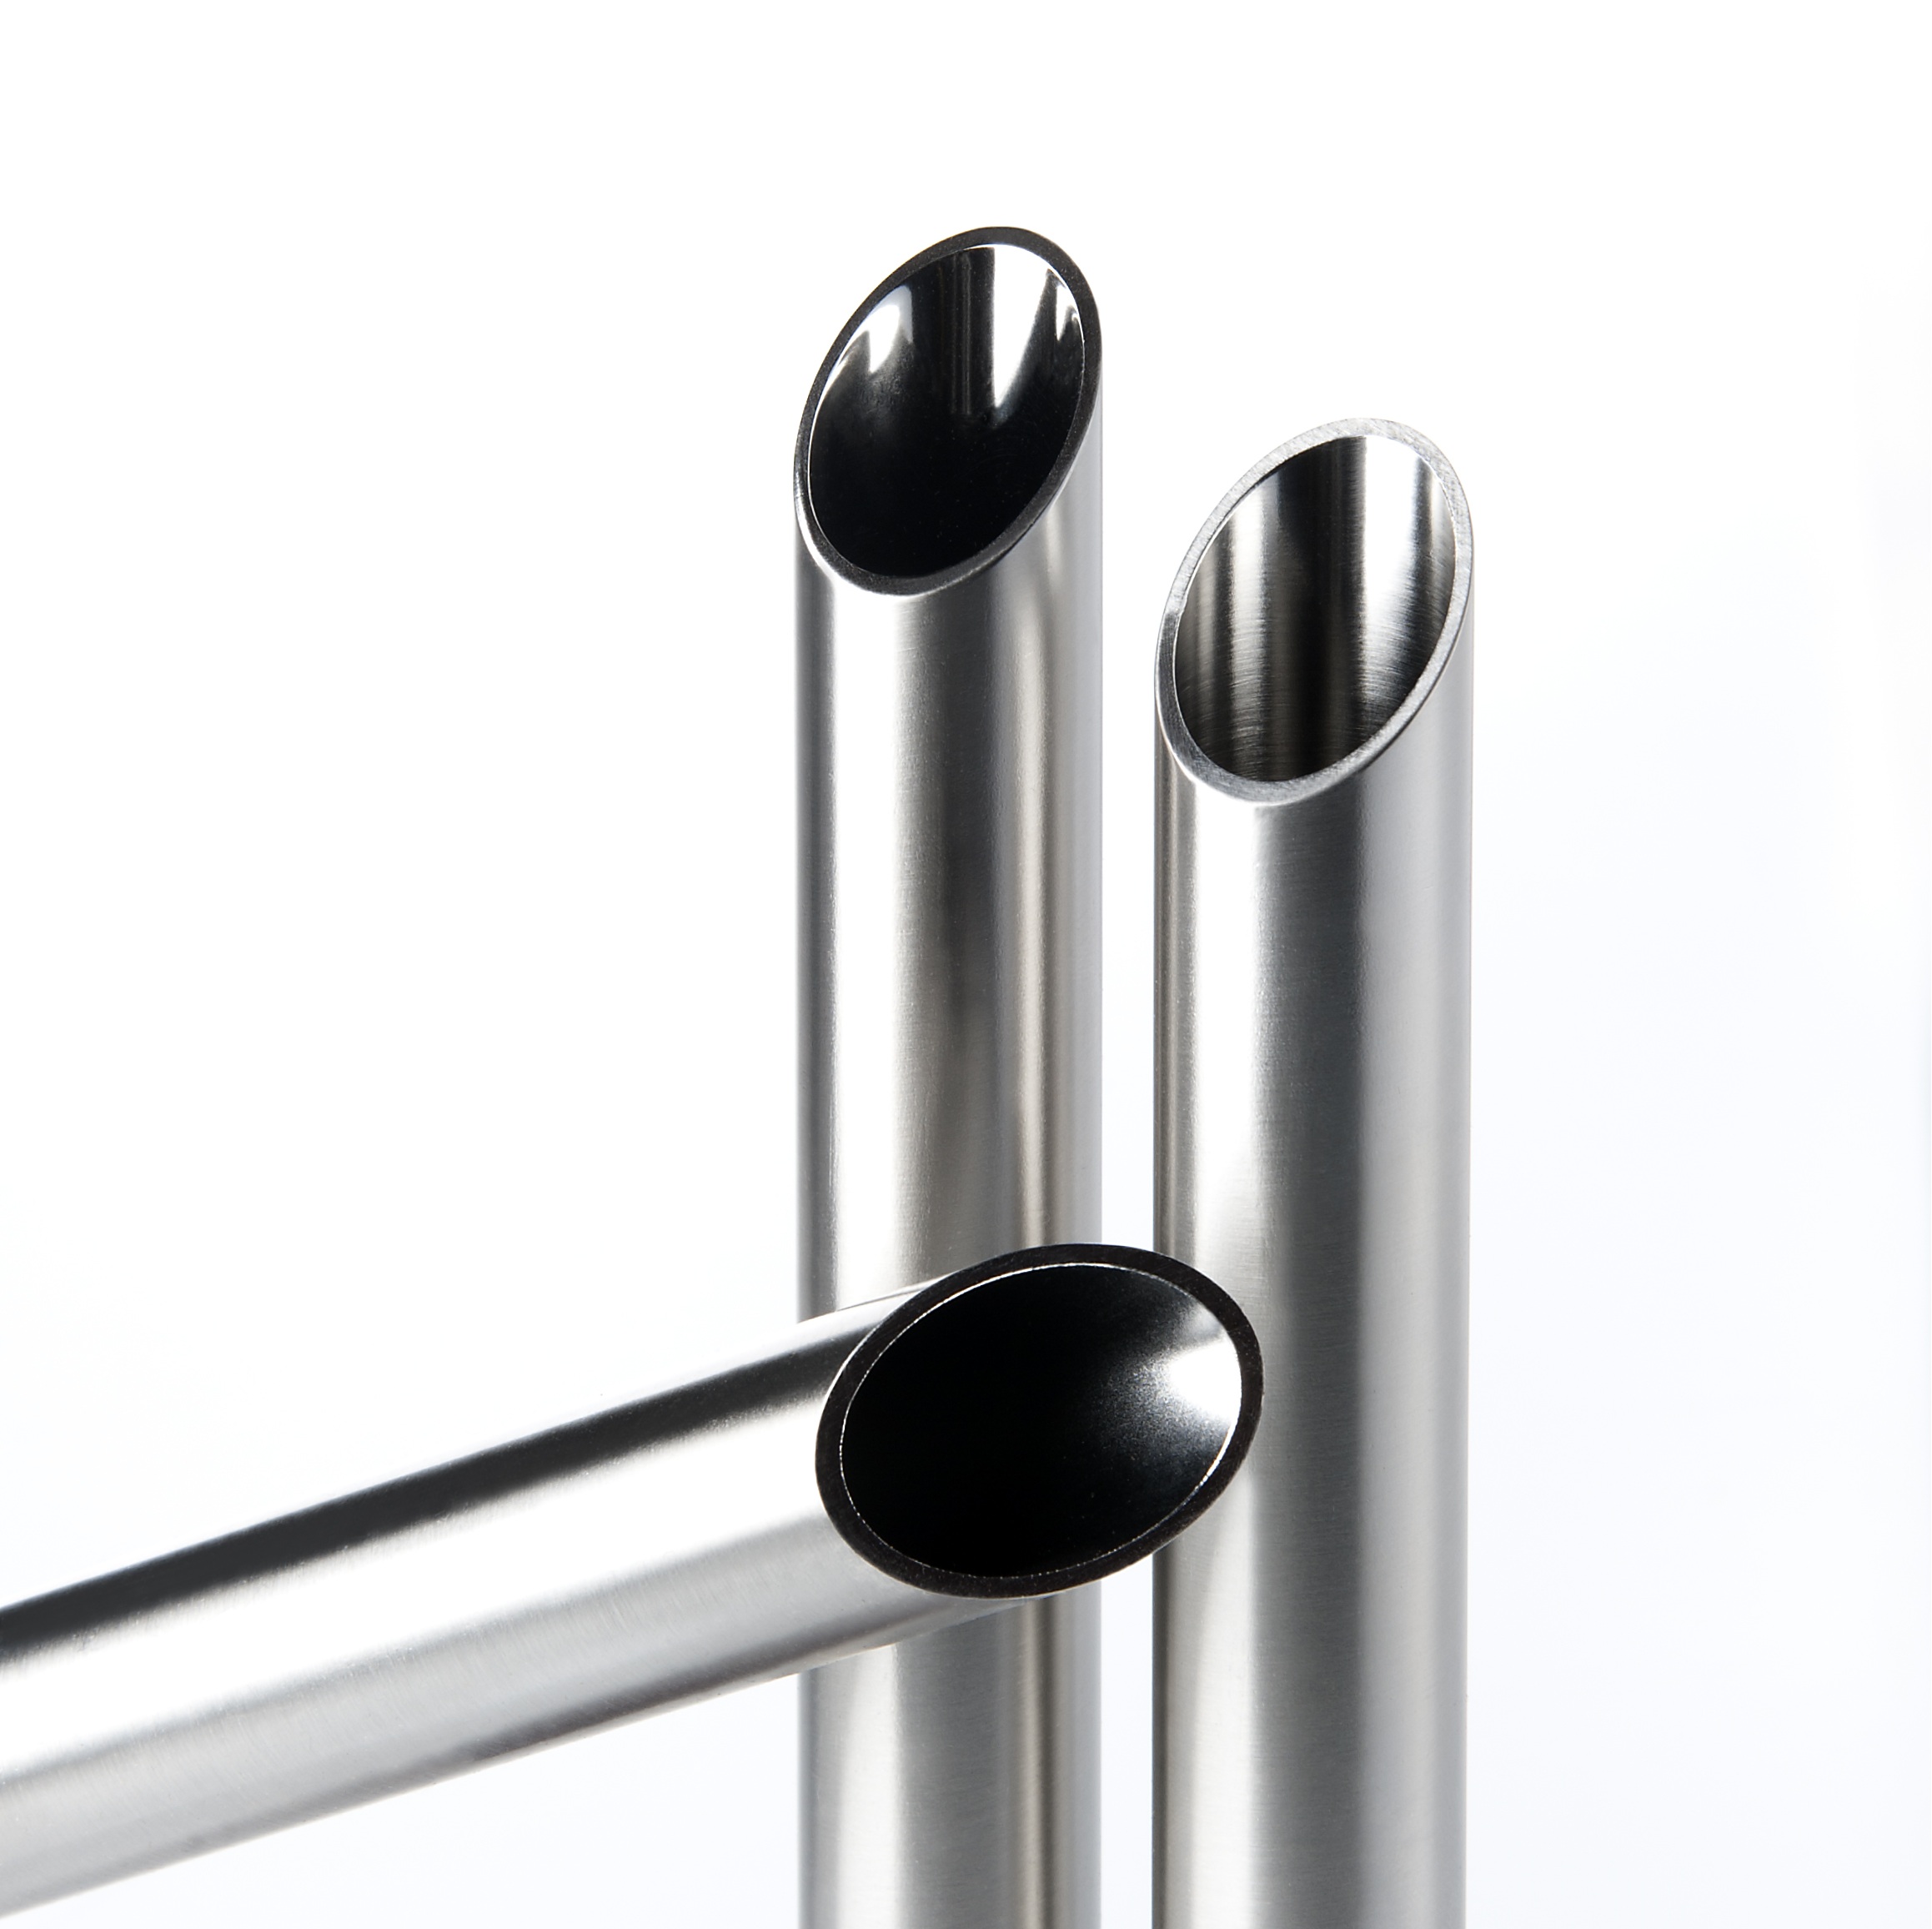
Gammes Dockweiler en 1.4435 BN2, delta ferrite ≤ 0,5 % y compris dans la soudure, distribuées par Tubes Technologies, stock à Mions (69).
Chez Tubes Technologies, chaque spécification de rugosité de tube inox pharmaceutique est construite fluide par fluide, à partir des matrices matériaux/PREN et des gammes Weldtron (H3o, HE3o) et Safetron (H4o, HE5o) de notre partenaire Dockweiler.
 Article pilierASME BPE : ce que dit la norme, et toutes les pièces qui composent sa gammeLes 13 Parts de l'édition 2026 reliées à la gamme : matières, finitions SF1 à SF6, raccords, vannes.Lire l'article →
 NormeDIN 11866 : ce que dit vraiment la norme des tubes inox aseptiquesSéries A, B, C, classes H1 à HE5, suffixe « o », delta ferrite, pressions admissibles.Lire l'article →
 Glossaire visuelGlossaire visuel ASME BPE Part DT : la photo de chaque code32 codes Part DT en photo : coudes, tés, réductions, ferrules et bouchons, avec leur fiche produit.Lire l'article →