
Deux ans d’investigation pour des particules dans une cuve. Tout le monde savait quel type de joint chercher. Personne ne savait dire lequel était monté, ni de quel lot il venait.
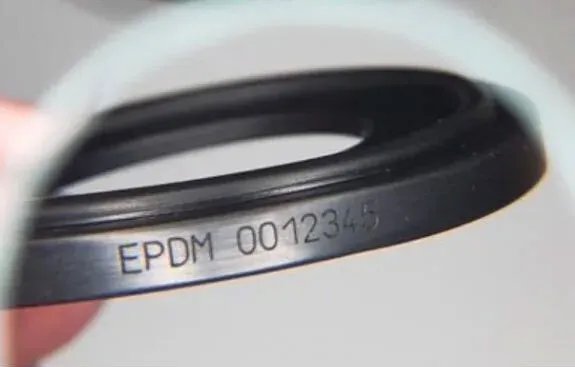
L’Annexe 1 des BPF n’exige nulle part de graver un numéro de lot sur un joint clamp. Elle exige autre chose, de plus difficile : pouvoir démontrer, pièce par pièce, la maîtrise de tout ce qui touche le produit. Le joint clamp gravé est la façon la plus simple de tenir cette exigence une fois que le joint a quitté son sachet.
Aujourd’hui, la traçabilité d’un joint clamp repose sur l’étiquette de son sachet. Dès que le joint est sorti de l’emballage et monté sur l’installation, ce lien documentaire est rompu. Le certificat matière existe toujours. Il ne suit plus la pièce.
Un site de production stérile reçoit quatre à cinq inspections par an : ANSM, FDA, clients, audits internes. L’ANSM peut arriver sans prévenir. L’essentiel se joue sur les documents, et un jour, le doigt de l’inspecteur tombe sur la maintenance d’une boucle EPPI.
Quelques dizaines de joints clamp, du 12,7 au 63,5 mm. PTFE, EPDM revêtu PTFE. Des SIP à 121,1 °C pendant 20 minutes, chaque semaine ou chaque trimestre selon la boucle. Question simple : ce joint-là, quel lot, quel certificat, posé quand ?
La bonne nouvelle : le certificat existe. La moins bonne : il dort dans un classeur, et le joint a quitté son sachet il y a huit mois.
L’Annexe 1 révisée (« Fabrication des médicaments stériles ») a été publiée par la Commission européenne le 25 août 2022. Elle s’applique depuis le 25 août 2023, et depuis le 25 août 2024 pour son point 8.123 sur les lyophilisateurs. En France, elle constitue la ligne directrice LD.1 du guide des BPF de l’ANSM. Les sites de production stérile révisent depuis leurs exigences fournisseurs, notamment pour les élastomères en contact produit.
Le texte ne parle pas de gravure. Il parle de preuves. Cinq points touchent directement le joint clamp :
| Point de l'Annexe 1 | Ce que dit le texte | Conséquence pour le joint clamp |
|---|---|---|
| 2.3 | Une stratégie de contrôle de la contamination (CCS) définit tous les points critiques de contrôle et l'efficacité des moyens de maîtrise. | Le joint en contact produit est un point critique : sa matière, sa conformité et sa durée de vie doivent être justifiées. |
| 2.5 | La CCS couvre notamment les équipements, l'agrément des fournisseurs de composants clés et la maintenance préventive. | Une fréquence de remplacement doit être définie et prouvée. Sans identification, impossible de savoir depuis quand un joint est en place. |
| 3.2 | Toute non-conformité fait l'objet d'une investigation ; l'inclusion ou l'exclusion de chaque lot doit être justifiée et enregistrée. | Un fragment de joint ou une fuite après SIP doit pouvoir être rattaché à son lot et à son certificat matière. |
| 5.7 | Une maintenance non planifiée sur un équipement critique pour la stérilité impose une évaluation d'impact enregistrée. | Le joint remplacé en urgence doit être identifié, comme celui qu'il remplace. |
| 8.129 | L'intégrité des composants des connexions aseptiques est assurée et documentée dans la CCS ; l'évaluation des fournisseurs inclut les modes de défaillance. | Le fournisseur de joints doit pouvoir documenter matière, lot et tenue en service. |
Paraphrase du texte, d'après l'Annexe 1 des BPF (LD.1 du guide des BPF, ANSM).
L’Annexe 1 n’impose pas la gravure en tant que telle. Elle impose de démontrer la maîtrise de chaque élément pouvant contaminer le produit, et le joint en contact produit en fait partie. Le joint clamp gravé supprime le maillon faible : la dépendance à un sachet ou à une étiquette qui ne suit pas la pièce.
Au premier écart, des particules ou une fuite après SIP, le lot est bloqué. Le point 3.2 devient alors très concret : il faut justifier par écrit chaque lot inclus dans l’investigation ou exclu de son périmètre.
Sans lot lisible sur la pièce, tout ce qui a tourné avec « ce type de joint » devient suspect. Sur un site qui produit 5 à 6 lots par semaine, à 500 000 € le lot, chaque semaine de production qu’on ne peut pas exclure représente 2,5 à 3 millions d’euros sous investigation. Face à ce chiffre, le surcoût unitaire d’un joint clamp gravé est négligeable.
La CCS, c’est le client qui la rédige. C’est lui qui la défend devant l’inspecteur. Autant qu’il ait les preuves en main.
Un gel ophtalmique cumule les facteurs qui rendent la traçabilité individuelle des joints indispensable :
Pour ce type de site, un joint non identifiable après montage est un écart potentiel lors d’une inspection. Le joint clamp gravé ferme cette porte.
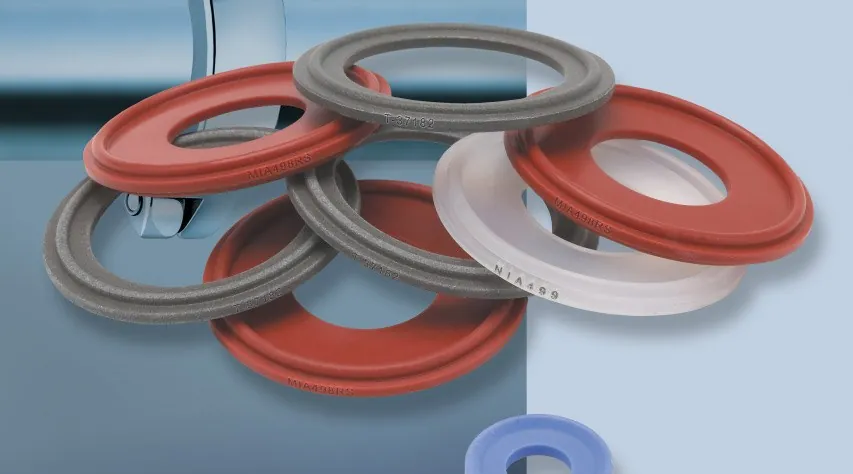
Chez Tubes Technologies, le joint clamp gravé est une option : la gravure laser du numéro de lot se demande à la commande, sur les joints clamp FDA / USP Class VI. Elle n’est pas systématique. Le marquage ne fait aucun apport de matière : ni encre, ni étiquette. Il est placé sur la collerette extérieure, hors de la veine de fluide et hors de la zone mouillée, et reste lisible une fois le collier serré. Il tient aux cycles SIP. Le certificat de conformité du lot porte le même numéro : la preuve voyage avec la pièce.
Les données marquées proposées : le numéro de lot fabricant, le code matière (SIL, EPDM, PTFE…) et la taille nominale. Un marquage spécifique, par exemple le repère de l’équipement, peut être ajouté à la demande du client. Le code matière gravé remplace la pastille de couleur que certains fabricants utilisent pour identifier l’élastomère : une pastille se lit mal, un texte se lit.
Tailles, matières gravables et contenu du marquage varient d’un fabricant à l’autre. Selon les gammes, la gravure couvre les joints clamp de 1/2″ à 4″, soit les tubes de 12,7 à 101,6 mm de diamètre extérieur : toute la plage d’une boucle EPPI courante. Elle s’applique au silicone, à l’EPDM, au FKM, au PTFE, au Buna (NBR), à des composites PTFE / inox comme les joints Tuf-Steel et Tuf-Flex, et parfois aux plaques à orifice et aux tamis. Les fabricants annoncent un marquage lisible pendant toute la durée de service du joint ; certains certifient en plus leurs joints ADI Free (sans ingrédient d’origine animale).
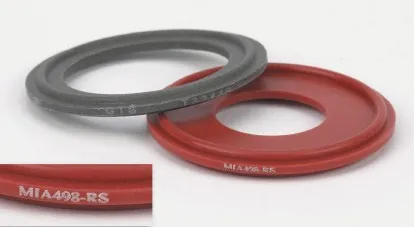
Nous travaillons avec plusieurs fabricants de joints clamp gravés : Dockweiler, Newman Sanitary Gasket, Rubber Fab et Techné. Notre rôle : sourcer le joint clamp gravé adapté à chaque site, selon ses préférences (fabricant déjà qualifié, matière, exécution) et ses exigences réglementaires (FDA, USP Class VI, ADI Free, Annexe 1 des BPF). Plusieurs sources qualifiées sécurisent aussi l’approvisionnement.
| Matière gravée | Exécution | Fiche produit |
|---|---|---|
| Silicone (platine) | Type I sans lèvre ou type II à lèvre de centrage, selon matière | Joint clamp silicone |
| EPDM | Type I ou type II selon matière | Joint clamp EPDM |
| FKM (Viton) | Type I ou type II selon matière | Joint clamp FKM |
| PTFE | Type I ou type II selon matière | Joint clamp PTFE |
| PTFE enveloppé (jaquette) | Selon matière | Joint clamp revêtu PTFE |
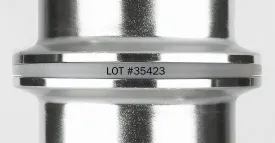
Un joint clamp gravé ne sert que s’il est relié au système qualité du site. La chaîne tient en cinq maillons :
Le marquage d’un joint clamp gravé ne doit créer aucun nouveau risque de contamination. Quatre points sont à justifier, et chacun alimente directement la qualification fournisseur et la CCS du client :
| Point de contrôle | Exigence | Preuve à fournir |
|---|---|---|
| État de surface | Aucune altération de la face d'étanchéité ni de la face en contact produit | Plan de marquage, photo, contrôle visuel |
| Particules | Aucun résidu ni débris lié au marquage | Procédé sans encre ni étiquette, nettoyage après marquage |
| Extractibles / relargables | Profil inchangé par rapport au joint non marqué | Déclaration fabricant ou données d'essai |
| Conformité matière | FDA et USP Class VI maintenues | Certificat du lot reprenant le numéro gravé |
Pour les élastomères et l’étanchéité côté norme, voir aussi notre article sur l’ASME BPE (Part PM et Part MC).
Ancien ingénieur mise en route et expert traitement d'eau dans un grand groupe alimentaire, puis chargé d'affaires en pharmaceutique, microélectronique et agroalimentaire. Profil LinkedIn
Joints clamp FDA / USP Class VI, disponibles en joint clamp gravé (numéro de lot au laser) sur demande à la commande, distribués par Tubes Technologies.
Pour passer au joint clamp gravé, recensez avec notre équipe les tailles, matières et quantités de vos boucles, validez le contenu du marquage, puis recevez des échantillons gravés avec leur certificat type avant la première commande.
 Article pilierASME BPE : ce que dit la norme, et toutes les pièces qui composent sa gammeLes 13 Parts de l'édition 2026 reliées à la gamme : matières, finitions SF1 à SF6, raccords, vannes.Lire l'article →
 Guide de sélectionRugosité des tubes inox pharmaceutiques : ce que le Ra ne vous dit pasRa, classes DIN 11866, grille de spécification par fluide, soudure orbitale, rouging.Lire l'article →
 NormeDIN 11866 : ce que dit vraiment la norme des tubes inox aseptiquesSéries A, B, C, classes d'hygiène H1 à H5, suffixe « o », delta ferrite, désignation complète.Lire l'article →